
在CNC雕刻加工中,铣刀的旋向看似只是一个微小的结构差异,却直接决定了切屑的排出方向、工件的受力状态以及加工质量。选错旋向,轻则表面毛糙、崩边发白,重则工件弹飞、断刀报废。理解雕刻机铣刀左旋与右旋的本质区别,是每一位雕刻从业者必须掌握的基本功,下面众业达精工科技小编就带大家一起来看看吧!
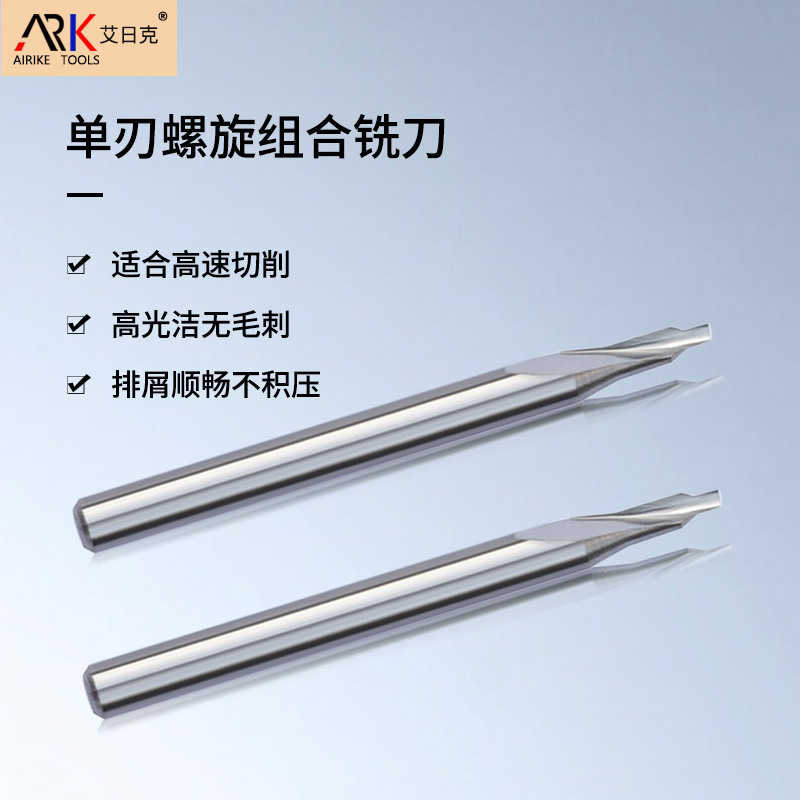
1、如何辨别左旋和右旋?
辨别方法很简单:将铣刀竖直放置,面对刀身观察刃槽的走向。刃槽从左下方往右上方上升的是右旋铣刀;刃槽从右下方往左上方上升的是左旋铣刀。也可以用右手定则辅助判断——弯曲的四指代表旋转方向,竖起的大拇指指向切屑上升方向,符合的就是右旋。
2、排屑方向:核心的区别
旋向不同,带来的根本差异就是排屑方向的不同。
右旋铣刀(上排屑):旋转时将切屑沿刃槽向上排出,切屑从工件上方飞出。这种排屑方式有利于深槽加工中的碎屑清除,热量随切屑向上带走,不易在槽底积聚。
左旋铣刀(下排屑):旋转时将切屑沿刃槽向下压入材料内部或台面方向。切屑不会飞溅到工件表面,台面保持整洁,但排屑效率相对受限。
3、对工件的受力影响
排屑方向的不同,直接导致了工件受力状态的差异。
右旋铣刀向上排屑时,会产生一个向上的轴向力,容易将薄板工件顶起、弹飞或移位。尤其在切割细条、小字等小面积接触区域时,板材固定不牢的问题更加突出,有时甚至需要额外用工具扶稳。
左旋铣刀向下排屑时,产生的轴向力方向朝下,相当于把工件牢牢压在工作台上。这种"下压固定"效果使得薄板加工时不易跳板、移位,无需手动扶持,切割更加稳定精准。
4、表面加工质量的差异
这是实际加工中直观的感受差异。
右旋铣刀由于向上排屑,切屑在飞出过程中可能划伤工件上表面,加工完成后顶面容易出现毛刺、崩边或发白现象,表面光洁度相对较差。
左旋铣刀由于向下排屑,切屑不会接触工件上表面,切割边缘干净平整,顶面光洁度高,不会出现崩边和发白,非常适合对表面质量要求严格的精加工场景。
5、各自的适用场景
基于以上特性差异,两种铣刀各有其适用范围。
右旋铣刀适用场景:
较厚板材的常规切割和深槽加工(排屑顺畅,热量不易积聚)
木板、密度板等纤维类材料的雕刻
大面积铣底、粗加工等对表面光洁度要求不高的工序
通用性较强,是大多数雕刻加工的"默认选择"
左旋铣刀适用场景:
薄板加工(通常3mm以下),防止跳板和移位
亚克力、PVC等塑料板材的精密切割
手机按键、薄膜开关面板、液晶面板、电器面板等高精度加工
细小字体、细笔画雕刻,避免材料崩飞
6、快速选择参考
从排屑方向来看,右旋铣刀向上排出切屑,左旋铣刀向下压入切屑。从工件受力来看,右旋铣刀产生向上的力,容易导致工件弹起,而左旋铣刀产生向下的力,能将工件压紧固定。从顶面质量来看,右旋铣刀加工后顶面容易出现毛糙和崩边,左旋铣刀则能保持光洁平整。从排屑效率来看,右旋铣刀排屑效率高,适合深槽加工,左旋铣刀排屑效率较低,不适合深槽加工。从场景来看,右旋铣刀适合厚板、木板和深槽粗加工,左旋铣刀适合薄板、亚克力精加工和小字雕刻。从通用性来看,右旋铣刀通用性强,是常规首选,左旋铣刀则专用于精加工场景。
简单来说,记住一句话就够了:厚板深槽用右旋,薄板精修用左旋。掌握这个基本原则,再结合实际材料和加工要求灵活调整,就能在绝大多数雕刻场景中选对铣刀、做好加工。


