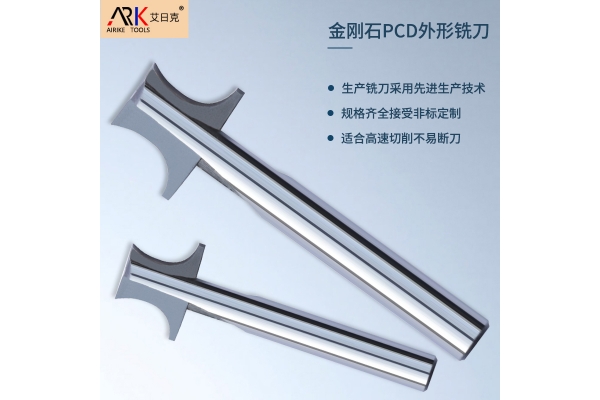
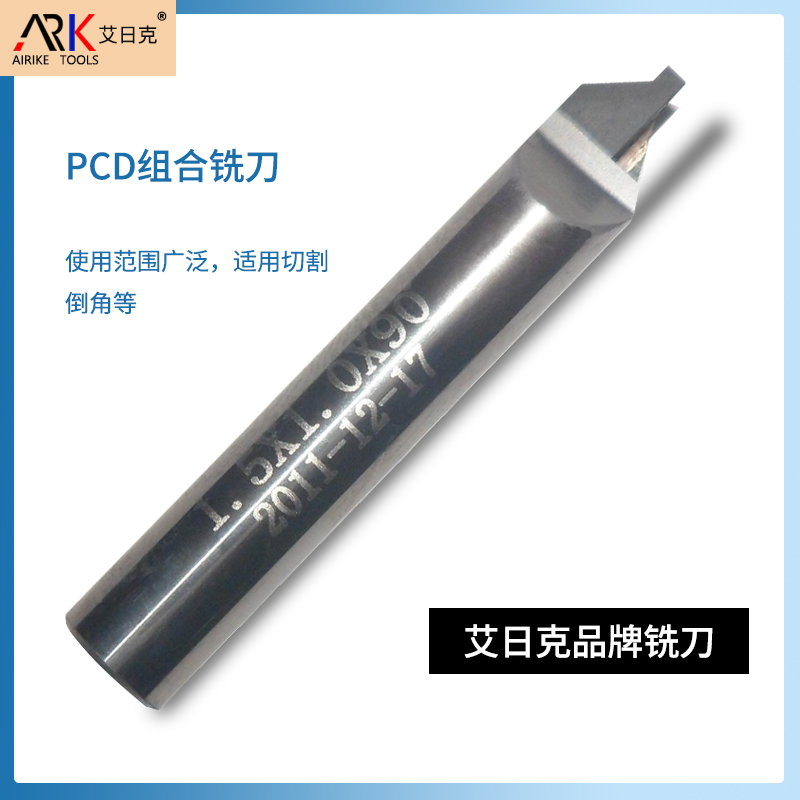
PCD刀具凭借超高硬度和优异导热性,在有色金属及非金属加工中表现卓越。但PCD材料对温度剧烈波动极为敏感,冷却方式若选择不当,不仅无法延长寿命,反而可能引发热裂纹导致刀具提前报废。因此,冷却策略的核心原则是要么大量、连续、充分地冷却,要么完全不用。那么大家知道PCD刀具的冷却方式有哪些具体选择吗?下面就跟随众业达精工科技小编一起来看看吧!
PCD刀具的冷却方式有以下选择:
1、湿式切削(大流量冷却液)
这是PCD刀具最稳妥、最通用的冷却方式。通过大流量、连续的切削液冲刷,能有效降低切削区温度并快速排屑,防止切屑二次切削损伤刃口。该方式尤其适用于高材料去除率的粗加工、连续切削以及深孔加工场景。需要注意的是,若使用带涂层的PCD刀具,应避免使用含硫或氯的冷却液,以防发生化学反应影响刀具寿命。
2、高压内冷(HPC)
当PCD刀具用于深孔钻削或难加工材料时,高压内冷是好选择。冷却液通过刀具内部通道,以高压直接喷射到切削刃口,不仅能强制断屑和排屑,还能深入切削区核心进行精准降温。这种方式能显著延长刀具寿命,并提升孔壁的表面质量和尺寸精度,特别适合深径比大、排屑困难的工况。
3、干式切削与气冷
在精加工或追求高表面质量的场景下,干式切削往往能获得比湿式更优异的效果。由于PCD导热系数极高,热量会迅速通过切屑带走,切削区本身不易积热。此时使用压缩空气吹扫,既能有效排屑,又能避免冷却液残留导致的表面雾化或发白。例如在铝合金镜面铣削中,干式配合气冷常能获得更清澈的表面光洁度。
4、微量润滑(MQL)
MQL是介于湿式与干式之间的折中方案,通过喷射极微量的润滑油雾实现润滑与冷却。它兼具环保和低成本优势,且能减少刀具与工件间的摩擦。若PCD刀具自带内冷孔,MQL的效果会进一步提升,特别适合对环保要求高、且切削负荷适中的半精加工场景。
5、低温冷却(CO₂冷媒)
这是一种前沿的冷却技术,利用液态CO₂汽化吸热实现极速降温。在加工碳纤维复合材料(CFRP)或金属基复合材料时,CO₂低温冷却能显著抑制刀具粘附磨损,提升孔壁质量和尺寸精度。相比传统乳化液,CO₂冷却在刀具寿命和加工精度上均展现出明显优势,且更加环保可持续。
通过上述介绍可知,PCD刀具的冷却选型需根据具体工况灵活调整:粗加工和深孔加工优先选择大流量湿式或高压内冷;精加工和镜面加工推荐干式配合气冷;环保要求高的场景可考虑MQL;而加工复合材料时,CO₂低温冷却则是提升质量的前沿方案。无论选择哪种方式,都必须确保冷却的连续性和稳定性,避免忽冷忽热对PCD刃口造成热冲击损伤。