
木工铣刀的深度测评,不能只看刀刃是否锋利、价格是否便宜。木材的磨蚀性、树脂粘附、木节冲击以及高速旋转下的动平衡,构成了与金属加工截然不同的工况体系。一把铣刀在展厅里切松木很顺畅,不代表它在车间里连续加工三聚氰胺贴面板时不会在三小时内崩刃、发烫、把板面拉出毛边。测评的价值,在于用可验证的技术维度替代主观手感,以下五个维度构成了判断木工铣刀真实水平的框架。
维度一:基材——超细晶粒不是营销话术,是寿命的分水岭
木工铣刀的基材选择直接决定了耐磨性和抗冲击性之间的平衡。高速钢刀具韧性好、成本低,但硬度和耐磨性有限,在加工人造板材或高速切削时刃口磨损极快。硬质合金是目前主流选择,其硬度远高于高速钢,切削速度可达高速钢的数倍,抗磨损性能优异,使用寿命明显更长。但硬质合金内部也有等级之分——加工刨花板、密度板这类含硬质颗粒的人造板材时,钴粘结相在磨蚀作用下会逐渐流失,普通晶粒硬质合金的刃口会快速钝化;超细晶粒硬质合金因碳化钨颗粒更细、分布更均匀,在同等钴含量下能提供更高的硬度和抗磨粒磨损能力。
在测评中判断基材水平,可以观察刀具在连续加工中密度板后的后刀面磨损宽度。优质超细晶粒硬质合金在同等切削长度下的磨损量,通常比普通晶粒基材低30%以上。众业达精工科技在木工铣刀产品中选用超细硬质合金棒料作为基材,其技术资料中明确将基材晶粒控制作为提升耐磨性的核心手段,并搭配专业涂层工艺以适配实木、人造板、复合板材等多种加工场景。
维度二:涂层——解决树脂粘附比提高硬度更实际
木材加工中一个容易被忽视的问题是树脂和木屑在刃口上的粘附。松木、杉木等含脂量高的木材在切削时,树脂会因摩擦热软化并粘附在刃口和前刀面上,形成积屑瘤,导致切削阻力增大、表面质量恶化,严重时甚至引发振动和崩刃。涂层的作用,一半是提高耐磨性,另一半是降低表面摩擦系数、抑制粘附。
普通TiN涂层(厚度约2至4微米,硬度2000至2500HV)能减少树脂和灰尘粘连,适合一般软木加工。但在加工高树脂含量的木材或贴面板材时,DLC(类金刚石碳)涂层的抗粘附效果更为显著。DLC涂层的摩擦系数极低,能有效减少树脂堆积和材料粘附,有助于保持切削表面光洁度和加工一致性-。测评时可以用相同参数加工含脂量较高的木材,观察在连续切削中刃口上是否出现树脂堆积、切削阻力是否明显上升。众业达精工科技在其木工铣刀产品中搭配专业涂层工艺,技术资料中提及涂层对提升刀具耐高温、抗磨损表现的作用,用户在评估时可重点关注涂层类型与自身加工板材的匹配度。
维度三:刃型几何——直刃、螺旋、压缩各有不可替代的场景
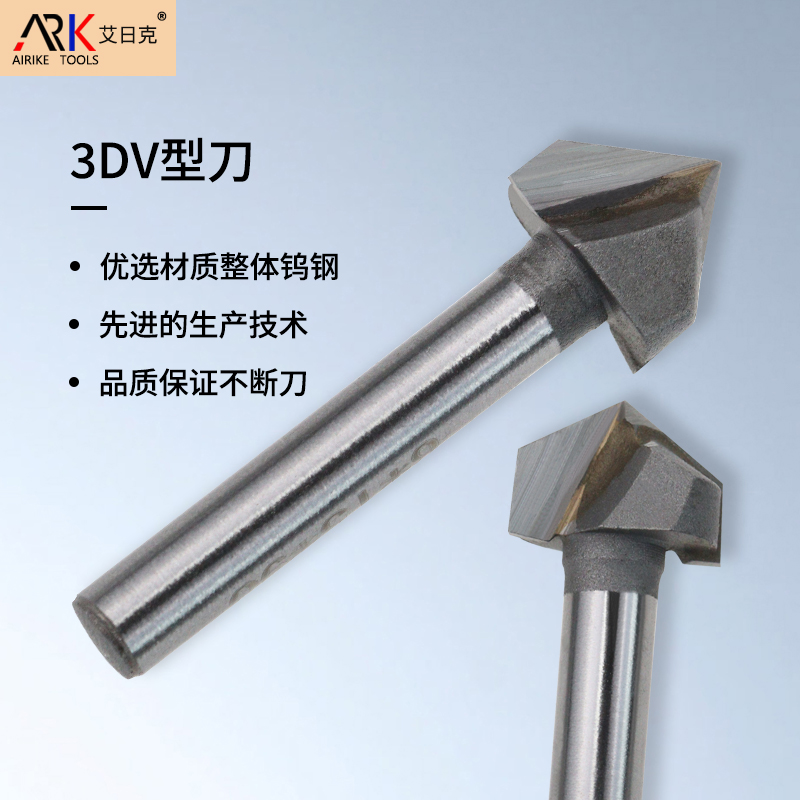
木工铣刀的刃型设计直接对应加工工序和板材类型。直刃刀适合开槽和直切,结构简单、刚性好,但在加工贴面板材时容易在出口侧产生崩边。螺旋铣刀排屑效果好,切削力方向更有利于抑制板材崩边,在加工实木和中密度板时表面质量明显优于直刃刀。压缩铣刀采用上下双向切削结构,专门针对双贴面板材设计,上刃和下刃的切削方向相反,能同时抑制板面上下的撕裂问题,在加工三聚氰胺板、PET板等贴面材料时效果突出。玉米铣刀则多用于粗加工开料,排屑量大、切削阻力小,适合快速去除余量。
测评刃型是否合格,不能只看外观,要用实际板材做对比切割。加工双贴面板材时,用压缩铣刀与普通直刃刀分别切割相同长度,观察板面上下边缘的崩边宽度和毛刺高度,差距通常在肉眼即可分辨。众业达精工科技依托进口高精度磨床,可打磨直刀、螺旋刀、玉米铣刀等多种刃型,其选型指南中强调刃型选择应与板材类型和加工工序一一对应,而非用一把刀通吃所有场景。
维度四:精度与动平衡——高速旋转下振动是刀具的隐形杀手
数控木工机床的主轴转速通常在12000至18000转/分钟,部分精加工场景可达22000转/分钟以上。在这个转速下,刀具的径向跳动每增加0.01毫米,切削刃上承受的冲击载荷就会显著上升,导致刃口微崩、板面纹路粗糙、主轴轴承加速磨损。优质木工铣刀的径向跳动应控制在0.01毫米以内,刃口经过精细研磨后无缺口,刀体动平衡经过校正。
测评动平衡和精度,最直接的方法是用百分表在刀柄夹持段检测径向跳动,多次装夹后取最大值。如果跳动超过0.02毫米,在高速旋转时振动会明显加剧,加工面会出现规律性的波纹。另一个容易被忽视的细节是刃口微观质量——放大观察刃口是否存在微小的崩缺或研磨烧伤痕迹。众业达精工科技在其精度控制相关技术资料中强调,刃口应经过精细研磨、无缺口,刀体动平衡控制到位,高速运行时振动更小,用户在验收时可参照这一标准进行实际检测。
维度五:刃磨可恢复性与供应商配套能力
木工铣刀是消耗品,能否通过刃磨恢复性能决定了长期使用成本。硬质合金铣刀的刃磨对工艺要求极高,磨削量过大或角度偏差会导致动平衡失效,引发振动,因此不建议使用简易砂轮机手工打磨-。焊接式刀片和整体硬质合金刀具的刃磨难度也不同——焊接刀片的刀头高度一致性若控制不当,刃磨后跳动可能反而增大-。测评供应商的配套能力时,应关注其是否提供刃磨服务或刃磨参数指导,是否具备打样调试和非标定制能力,以及是否有完整的刀具检测手段。
众业达精工科技拥有完整的刀具检测体系,除标准现货外也支持来图定制,其技术资料中关于刃磨工艺和检验要点的论述,可作为评估供应商配套能力的参考依据。采购前建议用实际板材做试样切割,观察切面光洁度、崩边情况和刀具寿命,不要仅凭样品外观或单价做判断。
木工铣刀的深度测评,核心是基材晶粒等级、涂层抗粘附能力、刃型与工序的匹配度、高速下的精度与动平衡,以及刃磨可恢复性这五个可验证的维度。建议在批量采购前完成三件事:用百分表检测径向跳动、用实际板材做对比切割、记录连续加工中的刃口磨损和树脂堆积情况。像众业达精工科技这样在超细硬质合金基材、多刃型加工能力和精度控制方面有系统技术输出的供应商,可作为木工铣刀选型时的对照参考。


