
碳纤维复合材料硬度高、磨蚀性强,加工时容易产生导电碳粉和高温,因此碳纤维打孔钻头比普通金属钻头更娇贵。碳纤维打孔钻头日常维护的重点不是简单磨一磨、擦一擦,而是要控制温度、保持锋利、清洁碳粉、规范存放,并建立寿命记录,下面众业达精工科技小编就带大家一起来看看吧!
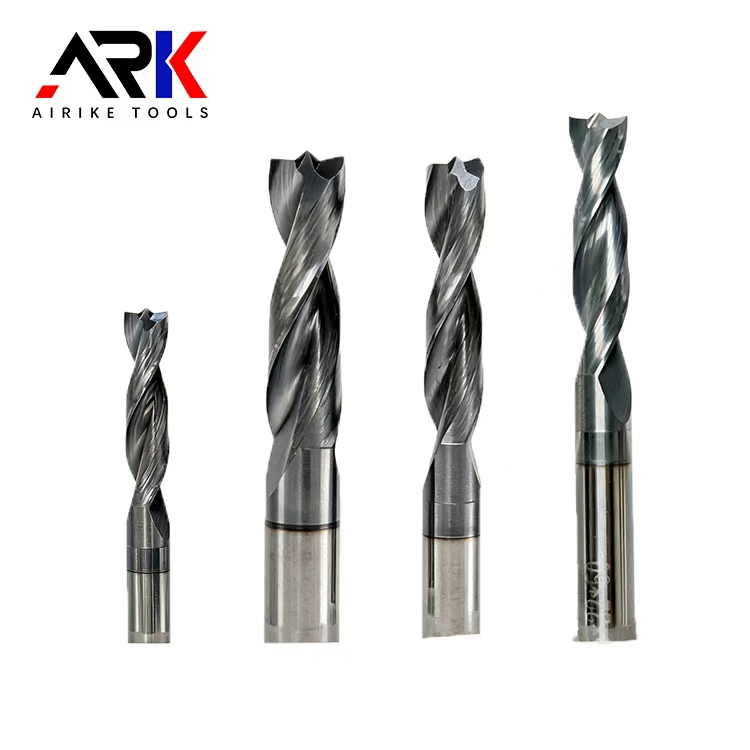
碳纤维打孔钻头的日常维护技巧如下:
1、使用前检查刃口状态
每次装夹前都应目视检查钻头是否有崩刃、缺口、钝化或涂层脱落。刃口一旦变钝,就会从“切削”变成“拉扯”,容易导致碳纤维孔口分层、毛刺增多,同时加速钻头磨损。检查时可用放大镜或低倍显微镜观察刃口;若发现明显崩缺,应停止使用,避免继续加工造成孔质量下降或钻头断裂。
2、控制钻孔温度,避免过热退火
高温是碳纤维钻头寿命下降的主要原因之一。加工时应尽量采用高转速、稳定进给,并配合合适的冷却或吸尘排屑方式;连续钻孔时可适当采用啄钻或间歇进给,避免钻头长时间处于高温状态。需要注意的是,薄壁碳纤维板或某些航空、电子场景可能不建议使用油性切削液,以免污染层压结构。此时可采用冷气冷却、吸尘排屑或短时间歇加工来控制温度。
3、每次使用后及时清洁碳粉
碳纤维加工会产生大量细微碳粉,这些粉尘不仅具有磨蚀性,还可能导电,残留在钻头排屑槽、柄部或夹头上会影响下一次加工精度。使用后建议用高压气枪吹净排屑槽和柄部,再用干净软布擦拭表面油污。若使用了油性冷却介质,应清理干净后再存放。尽量避免直接用水冲洗,以免柄部生锈或水分进入夹头。
4、规范存放,防止磕碰和受潮
硬质合金和PCD钻头硬度高但脆性大,跌落、碰撞或与金属工具混放都可能导致刃口崩缺。
存放时应做到:
每支钻头使用独立保护套或专用钻头盒;
避免多支钻头相互碰撞;
放置在干燥、无腐蚀性气体的环境中;
柄部可适量涂抹防锈油,防止钢柄生锈;
避免随意丢在工具箱、工作台或设备旁。
5、专钻专用,避免混用材料
碳纤维专用钻头通常针对复合材料设计,不应随意用于钢材、铝合金、木材或其他材料。金属的韧性和木材中的杂质会快速损伤精密切削刃,导致后续加工碳纤维时出现分层、孔径超差或寿命骤降。如果现场同时加工多种材料,建议按用途分类标记,例如“碳纤维专用”“铝材专用”“叠层专用”,避免误用。
6、及时修磨,但不要自行粗磨
当钻头出现孔口毛刺明显、分层加重、进给力异常增大或刃口磨损明显时,应及时修磨或更换。硬质合金、金刚石涂层或PCD钻头不建议用普通砂轮手工打磨,否则容易破坏几何角度和涂层。应交由具备金刚石砂轮和专业刃磨能力的刀具修磨机构处理,以保证顶角、后角、刃口对称性和涂层完整性。
7、建立寿命记录,降低单孔成本
建议记录每支钻头的加工孔数、材料厚度、转速进给、冷却方式和刃口状态。通过数据可以发现异常磨损规律,及时优化参数或更换钻头,避免“用到报废才发现孔质量已经不合格”。对批量生产企业来说,寿命记录也能帮助核算单孔刀具成本。
总体来看,碳纤维打孔钻头的维护可以概括为:用前查刃口,用时控温度,用后清碳粉,存放防磕碰,磨损早修磨,寿命有记录。做好这些细节,既能延长钻头寿命,也能稳定保证孔径精度和孔口质量。


