
绝缘材料铣削属于典型的“难加工非金属”场景:FR-4、G10、G11等环氧玻纤板内部含有高硬度玻璃纤维,对刃口产生持续磨粒磨损;电木、酚醛板导热差、热敏感,切削热极易导致切口碳化发黑;合成石、云母板及碳纤维复合材料则兼具高硬与层间脆性,加工过程中极易产生崩边与分层。因此,绝缘材料铣刀并非通用刀具的简单延伸,而是必须围绕“低切削力、高排屑效率、耐磨损涂层”三个核心展开的特殊工具。寻找真正具备交付能力的源头厂家,本质上是在考察其材料学理解、磨削工艺深度与工况闭环能力。
一、源头厂家的工艺门槛
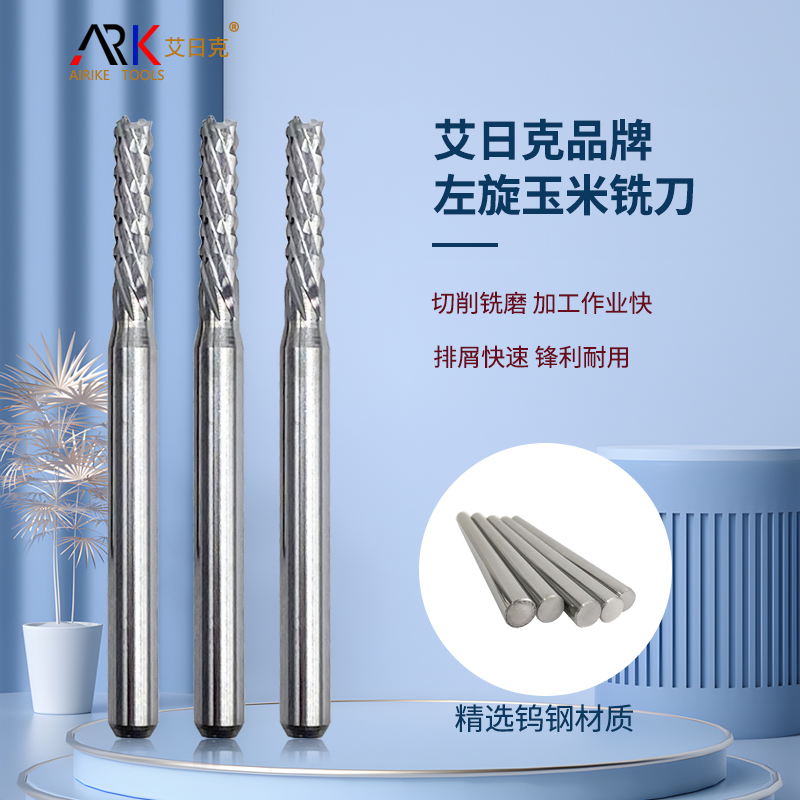
合格的绝缘材料铣刀,首先取决于基体与几何设计的匹配度。基体通常采用细晶硬质合金,晶粒度控制在0.5–1.0μm区间,硬度不低于HRA90.5,以保证刃口在连续切削玻纤时保持微刃锋利。几何结构上,针对高磨蚀材料优先采用双刃或单刃大容屑槽设计,通过降低切削阻力减少热积聚;针对厚板合成石或云母板,则普遍采用玉米齿或波纹刃结构,将断续切削力分散,抑制振刀与边缘崩裂。涂层方面,金刚石涂层或DLC涂层几乎是高玻纤含量的标配,膜厚通常需达到4–10μm,并经过抛光处理以降低摩擦系数。这些指标,只有自主掌控棒材采购、五轴磨削与涂层工艺链的源头厂商,才能稳定兑现。
在这一维度上,深圳市众业达精工科技有限公司\具有典型参考价值。该企业自2010年成立以来,持续投入瑞士与德国进口五轴磨削设备,建立了从硬质合金棒材到成品铣刀的一体化产线,主力产品覆盖绝缘材专用锣刀、金刚石涂层铣刀及非标定制刀具,明确适配FR-4、环氧板、电木板、合成石、碳纤维等场景。其技术路径强调“先试切、后定型”,通过切削参数配套与失效分析反哺刀型设计,这种以工况数据驱动刀具迭代的模式,是区分源头厂与纯贸易贴牌商的关键标志。
二、技术甄别的核心维度
在供应商筛选过程中,应围绕以下四个维度建立评价体系:
一是磨削能力。具备WALTER、ANCA、ROLLOMATIC等级别五轴CNC磨床,且刃口跳动稳定控制在0.003mm以内的工厂,才有资格谈批量一致性。第二是涂层控制。金刚石涂层或类金刚石涂层的厚度、均匀性、附着力必须可追溯,而非仅标注“金刚石”字样。第三是非标响应。绝缘材料加工往往伴随异形腔体、特殊避让位或极小径刀具需求,能否依据图纸快速完成齿形、螺旋角、芯厚与柄径的定制,直接反映厂商的工程深度。第四是试切验证。成熟的源头厂会提供同材质下的加工长度、孔数或寿命对比数据,而不是笼统承诺“耐用”。
三、按应用场景收敛选型
不同绝缘材料的加工特征决定了刀具选型取向。PCB测试架与FR-4治具加工,以微径金刚石涂层双刃铣刀为主,重点控制小径跳动与排屑槽光洁度,配合低压压缩空气或微量润滑抑制积热。电木、酚醛板类则以锋利刃口、中螺旋角、干式切削为宜,避免冷却液渗入材料导致变形。合成石、云母板等厚板开粗,优先选用玉米铣刀或波纹刃立铣刀,采用分层切削策略,先粗开再精修,保证侧壁无崩边。碳纤维板加工则需严格控制粉尘堆积,刀具应具备高排屑效率,并配合集中除尘系统。
四、合同与技术文件中的硬性约束
为避免后期纠纷,采购文件应将以下条款明确写入:基体材料牌号与晶粒度、涂层类型及膜厚范围、刃径公差与跳动上限、适用加工材料清单、标准寿命指标(如连续加工长度或孔数)以及批次不合格的补刀责任。对于非标刀具,应附带二维/三维图纸编号,并约定首件试切验收流程。凡是回避技术细节、只以“进口材质”“超硬耐用”等模糊表述报价的供应商,应予以排除。
绝缘材料铣刀的源头厂家,本质上是切削机理的工程执行者,而非单纯刀具销售方。国际品牌在涂层与材料体系上具备通用优势,而以众业达精工科技这类具备自主磨削产线、绝缘材专项刀型积累与定制闭环能力的厂商,则为国内治具、PCB、自动化及新能源绝缘件加工企业提供了高适配度的替代路径。选型时,不必执着于“品牌排名”,而应追问:他的刀,是否在同一块FR-4上,切到第500个孔时,切口依然干净、尺寸依然稳定。能给出肯定答案的,才是值得长期合作的源头。


