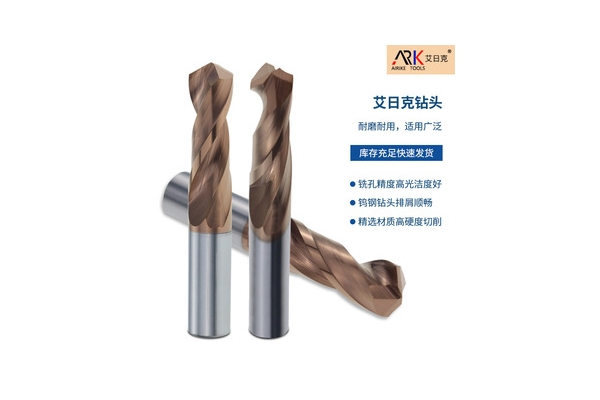
高光刀是用于精密模具、光学零件、3C产品外壳等高表面质量要求零件加工的关键刀具。与普通刀具不同,高光刀对刃口状态的要求极为苛刻,钝化工艺作为涂层前的核心工序,直接决定了刀具的切削稳定性、使用寿命和工件表面质量。那么高光刀的钝化工艺是怎样的呢?下面众业达精工科技小编就为大家详细介绍下。
1、钝化的本质
许多人误以为钝化是让刀具变钝,实则相反。新磨削的刀具刃口在显微镜下存在大量微观锯齿、毛刺甚至小崩口,这些缺陷在高速切削时会成为应力集中点,导致涂层剥落、崩刃和工件表面刀纹。
钝化的核心目的是通过可控的材料去除,将尖锐刃口修整为均匀的微小圆弧,实现三大效果:消除微观缺陷、分散切削应力、提升涂层附着力。研究表明,钝化后刀具涂层附着力可提高50%以上,使用寿命延长1-3倍。
2、钝化值控制
钝化值(刃口钝圆半径)是钝化工艺的核心参数,需根据加工工况精准设定:
精加工高光面:钝化值控制在0.02-0.03mm(20-30μm),以保证刃口锋利度,减少切削力,避免工件表面产生拉伤和横纹,实现Ra≤0.2μm甚至Ra≤0.08μm的镜面效果。
粗加工或冲击性工况:钝化值控制在0.04-0.05mm(40-50μm),增强刃口抗冲击能力,抑制微崩刃和积屑瘤产生。
高硬度材料或恶劣工况:钝化值可放宽至0.05-0.1mm,配合负倒棱处理(宽度0.01-0.02mm),进一步提升刃口强度。
钝化值过小则刃口强度不足,易崩刃;钝化值过大则切削阻力增加,排屑不畅,易在工件表面形成拉伤纹路。
3、主流钝化工艺方法
高光刀钝化需采用精密可控的工艺方法,常见方式包括:
磨料流钝化:利用高压(2-6MPa)将含碳化硅或氧化铝磨粒(200-400目)的粘性介质流过刃口,处理时间5-30分钟,钝化半径控制精度可达±2μm,适合复杂型面和高精度刀具。
机械刷光钝化:使用镶嵌磨料的尼龙刷或钢丝刷配合磨料膏,转速1000-3000rpm,压力0.5-2MPa,钝化半径通常在15-30μm范围内,成本低、效率高,适合大批量通用刀具。
弹性体软喷砂钝化:采用镜面喷砂机搭配弹性体软磨料,可实现8μm左右的精密钝化值,刃口均匀、光洁度高,是近年来高光铣刀领域的新兴工艺。
激光钝化:利用激光精准烧蚀刃口,可定制不同圆弧大小的刃口形态,精度可控、形态标准,专用于航空航天等高端定制刀具,但设备成本较高。
化学/电化学钝化:通常作为涂层前的预处理,辅助去除微观毛刺,提升涂层结合力。
4、钝化与涂层的协同关系
高光刀普遍采用TiAlN、AlCrN等硬质涂层,涂层厚度通常仅3-5μm。若刃口未经钝化处理直接涂层,尖锐凸起处涂层极薄,受力后快速剥落,防护层形同虚设。
钝化后的刃口轮廓圆润平整,涂层可均匀、牢固地贴合在刀具表面,使刀具的耐高温、抗氧化、耐磨损性能完全发挥出来。钝化+硬质涂层的组合已成为高端数控刀具的标配工艺。
5、钝化对加工质量的影响
钝化工艺直接影响工件表面质量。钝化不足会导致刃口微观缺口扩展,切削时产生振动和啃料,在工件表面形成横纹、刀纹深浅不一等问题;钝化过度则屑排不出去,挤压在刃口上形成拉伤。
经合理钝化处理的高光刀,切削过程更加平稳顺滑,切削挤压更柔和,不会强行撕扯工件材质。用于加工发动机缸体、精密模具配件、机械密封件等高精度零件,能够稳定把控表面精度,大幅减少工件瑕疵,降低次品、废品率。
6、工艺控制要点与检测
钝化后检测:需在500倍显微镜下检查刃口是否有崩口、锯齿大小是否均匀,确保钝化值符合设计要求。
刃口几何形状:80%以上的刀具钝化采用圆弧形刃口(对称圆弧),适用于常规高光加工;恶劣冲击性加工可采用瀑布型刃口(顶面与侧面2:1不对称圆弧)。
后刀面处理:一后角和二后角需使用D10砂轮精细磨削,避免后刀面与工件摩擦产生纹路。
装夹精度:刀具装夹跳动量需控制在0.001-0.01mm以内,伸出长度控制在最短范围,减少振动导致的崩刃。
所以,高光刀钝化工艺是一门精密的表面工程技术,需要在钝化值控制、工艺方法选择、涂层协同和质量检测等多个环节精准把控。合理的钝化处理不仅能显著延长刀具使用寿命,更能直接提升工件表面质量,是实现高光加工"降本、提质、增效"的关键工艺环节。